
রিলসন গসকেট
নিংবো রিলসন সিলিং মেটেরিয়াল কোং, লিমিটেড সুরক্ষিত এবং নির্ভরযোগ্য নিশ্চিত করার জন্য উত্সর্গীকৃত তরল সিলিং সিস্টেম অপারেশন, অফার ক্লায়েন্টরা উপযুক্ত সিলিং প্রযুক্তি সমাধান।
Twenty minutes into a hydrotest, a 6-inch raised-face flange starts to weep at its outer edge. The bolts are at the specified torque, the gasket is new, and the pipe was cleaned before assembly. Nothing on the joint looks wrong — and that is usually the point.
এখানে সংক্ষিপ্ত উত্তর: ক ফ্ল্যাঞ্জ গ্যাসকেট লিক প্রায় সবসময় একটি অংশ সমস্যা পরিবর্তে একটি যৌথ সমস্যা. গ্যাসকেট হল শক্ত স্টিলের স্তুপের মধ্যে সবচেয়ে নরম উপাদান, তাই জয়েন্টটি একই সময়ে তিনটি জিনিস দিলেই এটি সীলমোহর করতে পারে: পর্যাপ্ত অবশিষ্ট বোল্ট লোড, ফ্ল্যাঞ্জের মুখগুলি গ্যাসকেটকে কামড় দিতে পারে এবং এমন একটি উপাদান যা প্রকৃত তাপমাত্রা, চাপ এবং মাঝারি থেকে বেঁচে থাকে। যে কোনো একটি হারান এবং একটি ফুটো পথ খোলে, প্রায়ই একটি একক তাপ চক্রের মধ্যে।
তিনটি চেক, ক্রমানুসারে: বোল্ট লোড সমান এবং যথেষ্ট উচ্চ; মুখগুলি ফিনিস এবং গ্যাসকেটের প্রয়োজনের সমতলতার সাথে মেলে; এবং প্রকৃত পরিষেবার জন্য গ্যাসকেট ক্লাস সঠিক? একটি ভিন্ন পণ্য অর্ডার করার আগে তাদের মাধ্যমে কাজ করুন.
একটি gasket টাইট থাকার দ্বারা সীল না. এটি আবদ্ধ হয়ে সীলমোহর করে: দুটি মুখের মধ্যে সংকুচিত করা হয় যতক্ষণ না এটি পৃষ্ঠের মাইক্রো-গ্যাপগুলি পূরণ করে, তারপরে বোল্টগুলির ইলাস্টিক রিবাউন্ড দ্বারা সেখানে রাখা হয়। ASME বয়লার এবং চাপ জাহাজের নকশা পদ্ধতি (বিভাগ VIII, বিভাগ 1, পরিশিষ্ট 2) এটি দুটি কারণের মধ্যে হ্রাস করে - একটি বসার চাপ y প্রাথমিক যোগাযোগ এবং একটি রক্ষণাবেক্ষণ ফ্যাক্টর স্থাপন করতে m অভ্যন্তরীণ চাপের মধ্যে যোগাযোগ রাখতে। যখন অবশিষ্ট লোড গ্যাসকেটের প্রয়োজনের নীচে নেমে যায়, জয়েন্টটি বাধা হয়ে দাঁড়ায়।
এই কারণেই একই গ্যাসকেট শৈলী এক লাইনে বছরের পর বছর ধরে থাকে এবং এক সপ্তাহে অন্য লাইনে ব্যর্থ হয়। একটি ফুটো হল লোডের ধীরগতির ক্ষতির দৃশ্যমান শেষ, এমন একটি পৃষ্ঠ যা কখনও গ্যাসকেটের সাথে মেলে না, বা একটি মাধ্যম যা বাইন্ডারকে আক্রমণ করে।
পরিকল্পিত প্রবণতা, পরিমাপ করা ডেটা নয়: লোড বাড়ার সাথে সাথে ফুটো হয়ে যায়, নকশার জানালার ভিতরে নীচে নেমে যায়, তারপর গ্যাসকেট চূর্ণ হয়ে গেলে বা ফ্ল্যাঞ্জগুলি ঘোরার সাথে সাথে আবার উঠে যায়।
মাঠ তদন্ত একটি সংক্ষিপ্ত তালিকা মধ্যে পতন ঝোঁক. ব্যর্থতার পথের নামকরণ প্রথমে সবচেয়ে বেশি সময় সাশ্রয় করে, কারণ প্রতিটি পথের একটি সিদ্ধান্তমূলক চেক রয়েছে।
| ব্যর্থতার পথ | আপনি সাধারণত কি দেখতে | প্রথমে চেক করুন |
|---|---|---|
| অসম বা কম বোল্ট লোড | শুধুমাত্র একপাশে ফুটো; গ্যাসকেট একটি চাপে সংকুচিত, অপরিবর্তিত | আঁটসাঁট করার ক্রম, লুব্রিকেন্ট, টর্ক রেঞ্চ ক্রমাঙ্কন |
| ফেস ড্যামেজ বা ভুল ফিনিস | বোর থেকে বল্টু বৃত্ত পর্যন্ত রেডিয়াল স্ক্র্যাচ; চকচকে বা ছেঁড়া মুখ | Ra এবং Rz, সমতলতা, সোজা-প্রান্ত চেক |
| ভুল গ্যাসকেট ক্লাস | প্রারম্ভিক ব্যর্থতা, gasket ভঙ্গুর, চূর্ণ বা extruded | প্রকৃত তাপমাত্রা, চাপ, মাঝারি বিরুদ্ধে ডেটাশিট সীমাবদ্ধ |
| ইনস্টলেশন ত্রুটি | কাটা, পাকানো বা পুনরায় ব্যবহার করা গ্যাসকেট; আংটির নিচে আটকে থাকা ময়লা | পুরাতন gasket উপর সমাবেশ রেকর্ড এবং সাক্ষী চিহ্ন |
| তাপ সাইক্লিং এবং শিথিলকরণ | তাপ-আপের সময় বা শাটডাউনের পরে ফুটো দেখা দেয় | প্রথম হিট-আপের পরে পুনরায় টর্ক নির্ধারণ করা হয়েছিল কিনা |
| পাইপিং স্ট্রেন এবং কম্পন | ফ্ল্যাঞ্জ মুখ আর সমান্তরাল নয়; লাইন তাপমাত্রার সাথে ফাঁক পরিবর্তন হয় | প্রান্তিককরণ, সমর্থন ব্যবধান, ঠান্ডা বসন্ত |
তিনটি রুট গুরুত্বপূর্ণ, এবং তদন্তকারীরা প্রায়শই শুধুমাত্র প্রথমটি তাড়া করে। একটি মুখ ফুটো গ্যাসকেট এবং ফ্ল্যাঞ্জের মধ্যে অতিক্রম করে। শরীরের পারমিয়েশন গ্যাসকেট উপাদানের মধ্য দিয়ে যায় - হাইড্রোজেন বা কম-আণবিক-ওজন গ্যাসের মতো সূক্ষ্ম মিডিয়ার সাথে স্বাভাবিক অপরাধী। তৃতীয় রুটটি মোটেও গ্যাসকেটের মধ্য দিয়ে যাওয়ার পথ নয়: বোল্টের লোডটি কেবল শিথিল হয়ে যায় এবং জয়েন্টটি খোলে।
রা সিদ্ধান্ত নেয় একটি গ্যাসকেট গ্রিপ করতে পারে কিনা। খুব রুক্ষ এবং gasket শিখর সেতু করতে পারে না; খুব মসৃণ এবং একটি শীট গ্যাসকেটের কামড়ানোর কিছু নেই, তাই এটি লোডের নিচে পাশ দিয়ে হামাগুড়ি দেয়। প্রতিটি gasket ক্লাস তার নিজস্ব উইন্ডো আশা করে, এবং উইন্ডোটি বেশিরভাগ অঙ্কনের পরামর্শের চেয়ে সংকীর্ণ।
মেশিনযুক্ত মুখের জন্য সাধারণ স্পেসিফিকেশন রেঞ্জ; গ্যাসকেট ডেটাশিটে সঠিক উইন্ডো এবং ফ্ল্যাঞ্জ স্ট্যান্ডার্ড (ASME B16.5 বা EN 1092-1) নিশ্চিত করুন।
দুটি বিবরণ গড় হিসাবে অনেক গুরুত্বপূর্ণ. প্রথমত, Rz — একটি মুখ তার Ra লক্ষ্যবস্তুতে আঘাত করতে পারে এবং যদি পিক-টু-ভ্যালি রুক্ষতা বেশি থাকে তবে তা ফুটো হতে পারে। দ্বিতীয়, দিক: বোর আউট থেকে বোল্ট সার্কেল পর্যন্ত রেডিয়াল স্ক্র্যাচগুলি সিলিং ব্যান্ড জুড়ে একটি সরল চ্যানেল তৈরি করে, যখন ঘনকেন্দ্রিক মেশিনিং চিহ্ন খুব কমই ঘটে। একটি পালিশ মুখ স্বয়ংক্রিয়ভাবে একটি ভাল মুখ নয়, এবং একটি রুক্ষ একটি স্বয়ংক্রিয়ভাবে খারাপ হয় না; যা গুরুত্বপূর্ণ তা হল গ্যাসকেট এবং পৃষ্ঠের মধ্যে চুক্তি। আমাদের নোট অন ফ্ল্যাঞ্জ পৃষ্ঠের ফিনিস কীভাবে সর্পিল ক্ষত গ্যাসকেট সিলিংকে প্রভাবিত করে একই বিন্দুকে আরও গভীরে কভার করে।
টর্ক মান একটি সাধারণ অন্ধ স্পট। বোল্টেড জয়েন্টগুলিতে কাজ দীর্ঘদিন ধরে দেখিয়েছে যে শুধুমাত্র ঘর্ষণই প্রদত্ত টর্কের জন্য প্রায় 25-30% প্রিলোডকে ছড়িয়ে দেয় (বিকফোর্ড, বোল্টেড জয়েন্টগুলির ডিজাইন এবং আচরণের একটি ভূমিকা ), তাই একটি ক্যালিব্রেটেড রেঞ্চ টর্কের গ্যারান্টি দেয়, লোডের নয়।
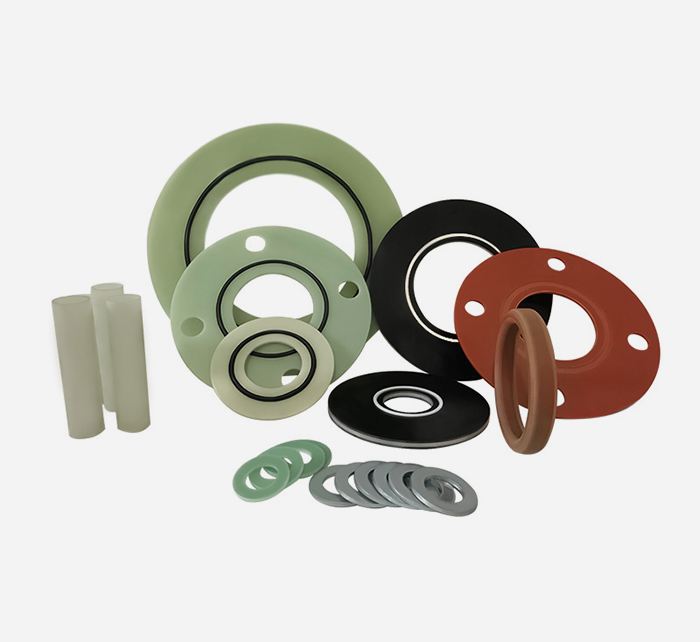
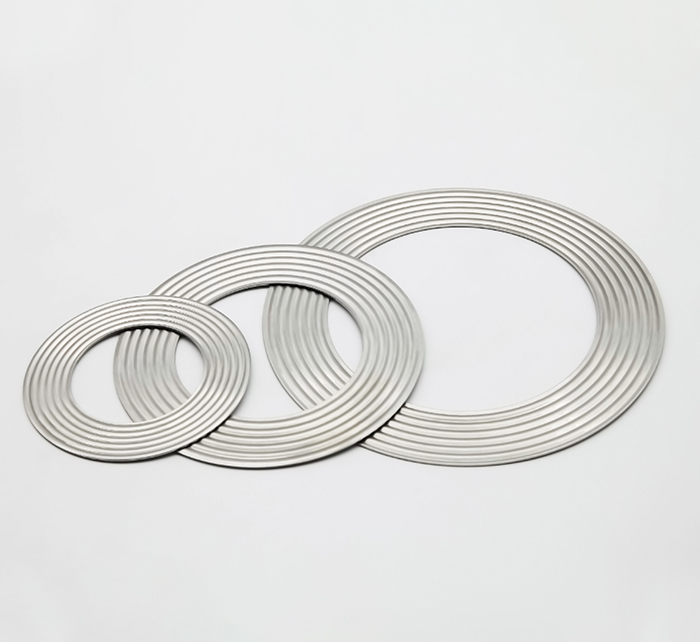
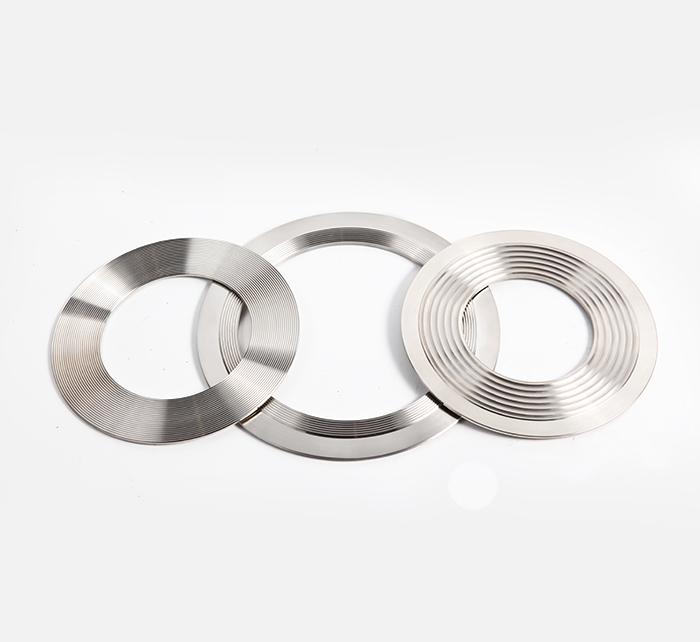
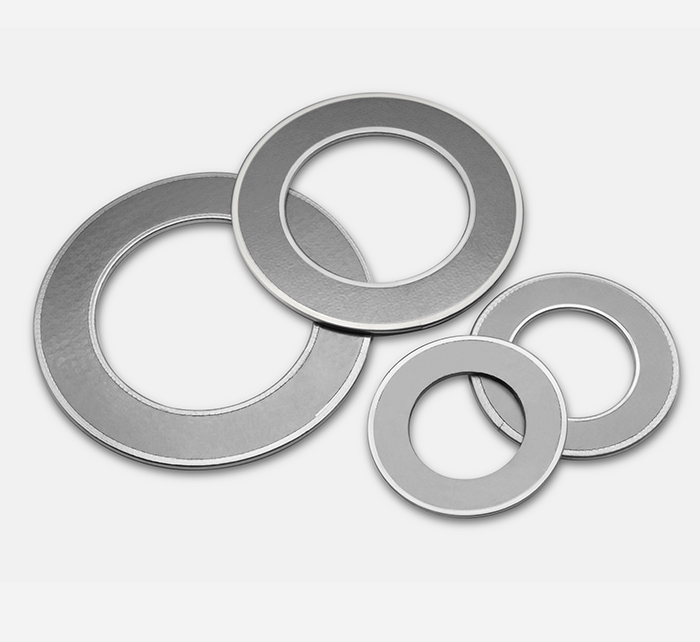
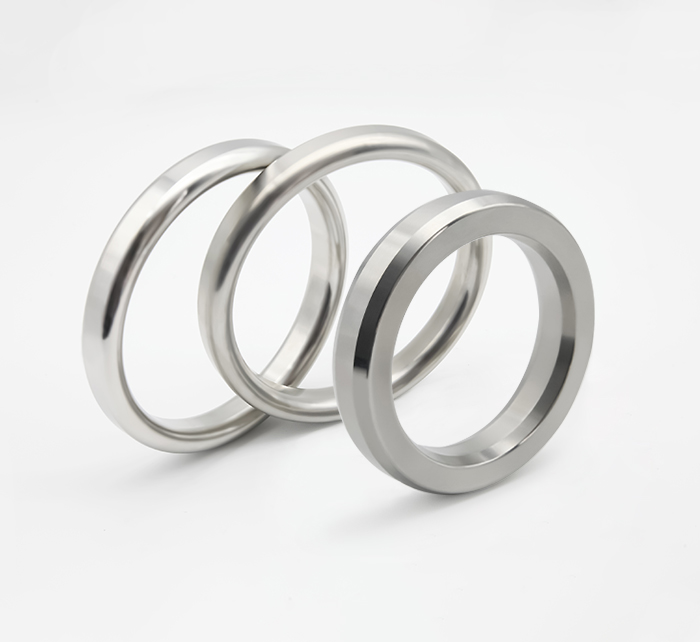
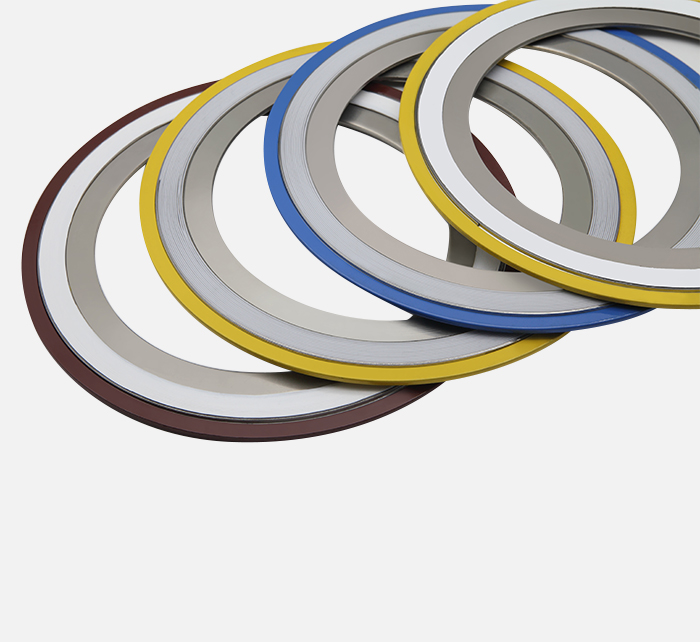
নির্বাচন পরিষেবা অনুসরণ করা উচিত, শেষ ক্রয় আদেশ নয়। একটি কাজের নিয়ম হিসাবে: শীট gaskets ভাল মুখে কম চাপ ইউটিলিটি সেবা স্যুট; সর্পিল ক্ষত বাষ্প, হাইড্রোকার্বন এবং মাঝারি থেকে উচ্চ চাপ শুল্ক আবরণ; kammprofile চক্রাকার এবং উচ্চ-তাপমাত্রার জয়েন্টগুলি পরিচালনা করে যেখানে একটি পাতলা, ধাতব-ব্যাকড গ্যাসকেট শিথিলতা প্রতিরোধ করে; এবং রিং জয়েন্ট গ্যাসকেটগুলি উচ্চ-চাপ, API-স্টাইল অ্যাপ্লিকেশনগুলির অন্তর্গত যেখানে সীলটি একটি নির্ভুল খাঁজের ভিতরে ধাতু থেকে ধাতু হয়।
 বাষ্প এবং হাইড্রোকার্বন পরিষেবার জন্য সর্পিল ক্ষত gaskets নির্বাচন এবং ইনস্টলেশনের নির্দেশিকা সহ মাঝারি-থেকে-উচ্চ চাপ সিল করার জন্য শৈলী, রিং, ধাতু এবং ফিলারগুলি অন্বেষণ করুন। পণ্য দেখুন →
 কমপ্রোফাইল Gaskets for High-Pressure and High-Temperature Joints সিরেটেড মেটাল কোর, গ্রাফাইট বা PTFE ফেসিং এবং চক্রাকার, উচ্চ-তাপমাত্রা সিল করার জন্য RK শৈলী পর্যালোচনা করুন যেখানে প্রচলিত গ্যাসকেটগুলি বিকৃত বা স্থানচ্যুত হতে পারে। পণ্য দেখুন →
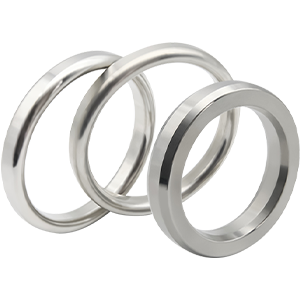 উচ্চ চাপ তেল এবং গ্যাস পরিষেবার জন্য যৌথ gaskets রিং R, RX, BX এবং লেন্সের রিং শৈলী, ধাতব বিকল্প এবং এপিআই-স্ট্যান্ডার্ড কনফিগারেশনগুলি নির্ভুল ফ্ল্যাঞ্জের খাঁজে মেটাল-টু-মেটাল সিলিংয়ের জন্য তুলনা করুন। পণ্য দেখুন →
ইনস্টলেশন সিদ্ধান্ত নেয় যে পছন্দটি ধারণ করে কিনা। উভয় মুখ পরিষ্কার এবং পরিদর্শন করুন, প্রতিবার একটি নতুন গ্যাসকেট ফিট করুন, স্টাড থ্রেড এবং বাদামের মুখগুলি পরিষেবার তাপমাত্রার সাথে সামঞ্জস্যপূর্ণ একটি পণ্যের সাথে লুব্রিকেট করুন এবং জয়েন্টটিকে ক্রসড পাসে নিয়ে আসুন। যেখানে গ্রাফাইট বা পিটিএফই-ভিত্তিক উপকরণ জড়িত থাকে, প্রথম তাপচক্রের পরে একটি পুনঃ টর্ক একত্রীকরণের জন্য হারিয়ে যাওয়া বেশিরভাগ লোড পুনরুদ্ধার করে।
গাড়ি বা ট্রাকের নিষ্কাশন ফ্ল্যাঞ্জ গ্যাসকেট একই নিয়ম মেনে চলে। দুই বা তিনটি স্টাড, একটি নরম gasket এবং ধ্রুবক তাপ সাইক্লিং; যখন জয়েন্টটি খোলে আপনি নিষ্ক্রিয় অবস্থায় একটি টিক পাবেন যা বোঝার নিচে গর্জনে পরিণত হয়। গ্যাসকেট দ্বিগুণ করা বা সিলার দিয়ে জয়েন্ট প্যাক করা কখনও কখনও এটিকে কিছুক্ষণের জন্য শান্ত করে, তবে অন্তর্নিহিত কারণটি সাধারণত একটি বিকৃত বা ক্ষয়প্রাপ্ত ফ্ল্যাঞ্জের মুখ বা একটি ক্ষয়প্রাপ্ত ফাস্টেনার যা আর লোড ধরে রাখতে পারে না। মুখগুলি মেরামত করুন, ফাস্টেনারগুলি প্রতিস্থাপন করুন, সমানভাবে ঘূর্ণন সঁচারক বল — এবং যে কোনও সিলান্ট পরিচালনা করবে তার থেকে লিক অনেক বেশি দূরে থাকে।
অপর্যাপ্ত বা অমসৃণ বল্টু লোড, তারপরে একটি ফ্ল্যাঞ্জ মুখ যা গ্যাসকেটের ফিনিস প্রয়োজনীয়তার সাথে মেলে না। উপাদান ব্যর্থতা তৃতীয় আসে, প্রথম না.
কদাচিৎ দীর্ঘ সময়ের জন্য। একদিকে অতিরিক্ত ঘূর্ণন সঁচারক বল ফ্ল্যাঞ্জকে ঘোরায় এবং বিপরীত চাপ আনলোড করে, তাই লিক বন্ধ হওয়ার পরিবর্তে সরে যায়। যদি কারণ উপাদান বা ক্ষতিগ্রস্থ মুখ হয়, আরো ঘূর্ণন সঁচারক বল ব্যর্থতা ত্বরান্বিত।
মানটি আসে গ্যাসকেটের বসার চাপ, বোল্টের আকার এবং ঘর্ষণ অবস্থা থেকে - একটি সাধারণ টেবিল থেকে নয়। গ্যাসকেট প্রস্তুতকারকের পরিসংখ্যানগুলি ব্যবহার করুন, সেগুলিকে ক্রসড পাসে প্রয়োগ করুন এবং ব্যবহৃত লুব্রিকেন্ট রেকর্ড করুন, কারণ ঘর্ষণ একই টর্কের জন্য লোড পরিবর্তন করে।
একত্রীকরণ এবং তাপ সম্প্রসারণ প্রথম তাপ চক্রে অবশিষ্ট লোড হ্রাস করে। একটি নির্ধারিত রি-টর্ক, সঠিক কম্প্রেশন রিং পুরুত্ব এবং নির্দিষ্ট Ra রেঞ্জের মধ্যে একটি ফেস ফিনিস সাধারণত এটি প্রতিরোধ করে।
সাধারণত শীট এবং সর্পিল ক্ষত গ্যাসকেটের জন্য 3.2–6.3 µm Ra এবং রিং জয়েন্টের খাঁজের জন্য 0.8–1.6 µm, কোন রেডিয়াল স্ক্র্যাচ এবং মুখ জুড়ে গ্রহণযোগ্য সমতলতা ছাড়াই।
বিকৃত বা ক্ষয়প্রাপ্ত ফ্ল্যাঞ্জের মুখ, প্রসারিত বা জং ধরা স্টাড এবং বারবার তাপ চক্র যা জয়েন্টটিকে শিথিল করে। মুখ এবং ফাস্টেনারগুলিকে সংশোধন না করে গ্যাসকেট প্রতিস্থাপন করলে একটি পুনরাবৃত্তি লিক হয়৷
রিলসন গসকেট
নিংবো রিলসন সিলিং মেটেরিয়াল কোং, লিমিটেড সুরক্ষিত এবং নির্ভরযোগ্য নিশ্চিত করার জন্য উত্সর্গীকৃত তরল সিলিং সিস্টেম অপারেশন, অফার ক্লায়েন্টরা উপযুক্ত সিলিং প্রযুক্তি সমাধান।
কপিরাইট © নিংবো রিলসন সিলিং মেটেরিয়াল কোং, লিমিটেড সমস্ত অধিকার সংরক্ষিত।
